 هیدروکالا | انواع شیلنگ | صنعتی | هیدرولیکی | اتصالات | کوپلینگ | فلنچ

مقدمه
اهمیت کیفیت جوشکاری در این نوع شیلنگها به قدری بالاست که تولیدکنندگان معتبر از پیشرفتهترین فناوریها و استانداردهای بینالمللی برای اطمینان از صحت و دقت این فرآیند استفاده میکنند. در عین حال، عدم توجه کافی به این موضوع یا استفاده از روشهای غیرحرفهای میتواند عواقب جبرانناپذیری به دنبال داشته باشد. برای مثال، یک جوش ناقص میتواند به نشتی سیالات منجر شود که علاوه بر افزایش هزینهها، خطرات ایمنی و زیستمحیطی را نیز به همراه خواهد داشت.
یکی از عوامل اصلی که عملکرد و دوام شیلنگ فلکسیبل فلنجدار را تضمین میکند، کیفیت جوشکاری است. جوشکاری در این تجهیزات نهتنها اتصال محکم و بدون نشتی بین بخشهای مختلف شیلنگ را فراهم میکند، بلکه تضمینکننده مقاومت آنها در برابر فشارهای بالا، ارتعاشات مکانیکی و تنشهای دمایی است. هرگونه نقص در فرآیند جوشکاری میتواند عملکرد این شیلنگها را مختل کرده و منجر به بروز مشکلات جدی مانند نشتی، خرابی زودهنگام یا حتی حوادث خطرناک در محیط کاری شود.
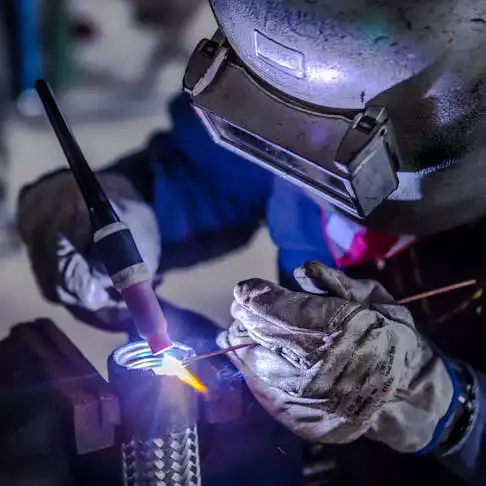
شیلنگ فلکسیبل استیل فلنجدار یکی از اجزای حیاتی در بسیاری از صنایع بهشمار میروند و اهمیت کیفیت جوشکاری بر عملکرد آن تاثیر دارد که به دلیل ویژگیهای منحصر بهفرد خود، در انتقال سیالات با فشار و دماهای مختلف مورد استفاده قرار میگیرند. این شیلنگها، که از ترکیب فلزات مقاوم و طراحیهای مهندسی دقیق ساخته میشوند، نقشی کلیدی در حفظ ایمنی، کارایی و ماندگاری سیستمهای صنعتی دارند.
از صنایع نفت و گاز گرفته تا تأسیسات شیمیایی و خطوط تولید، این تجهیزات به دلیل انعطافپذیری بالا و مقاومت در برابر شرایط سخت محیطی، انتخابی ایدهآل محسوب میشوند.
در این مقاله، قصد داریم اهمیت کیفیت جوشکاری در شیلنگ فلکسیبل فلنجدار را بررسی کنیم. ابتدا با مرور کاربردهای این تجهیزات و نقش جوشکاری در عملکرد آنها شروع میکنیم و سپس به تأثیرات منفی نقصهای جوشکاری و راهکارهای جلوگیری از این مشکلات خواهیم پرداخت. با ما همراه باشید تا دریابید چرا کیفیت جوشکاری، عامل تعیینکنندهای در عملکرد بهینه و طول عمر شیلنگهای فلکسیبل است. برای مثال در ویدیویی که در این پایین قرار دادیم توجه کنید:
نقش جوشکاری در عملکرد شیلنگهای فلکسیبل فلنجدار
جوشکاری یکی از حساسترین مراحل تولید شیلنگهای فلکسیبل فلنجدار است، چون کیفیت اتصال فلنج به بدنه شیلنگ مستقیماً تعیین میکند این قطعه چند سال بدون نشتی کار کند. برای این کار معمولاً از جوشکاری قوس الکتریکی با گاز محافظ (TIG) یا جوشکاری آرگون استفاده میشود؛ هر دو روش دقت بالایی دارند و برای اتصالاتی که باید تحت فشار مداوم یا ارتعاش کار کنند، به روشهای معمولیتر جوشکاری ترجیح داده میشوند.
در جوشکاری آرگون، این گاز بهعنوان محیط محافظ عمل میکند و از اکسیداسیون فلز در لحظه جوش جلوگیری میکند نکتهای که بهخصوص در صنایع نفت و گاز و شیمیایی اهمیت دارد، چون کوچکترین حفره یا ناخالصی در جوش میتواند نقطه شروع یک نشتی تدریجی باشد.
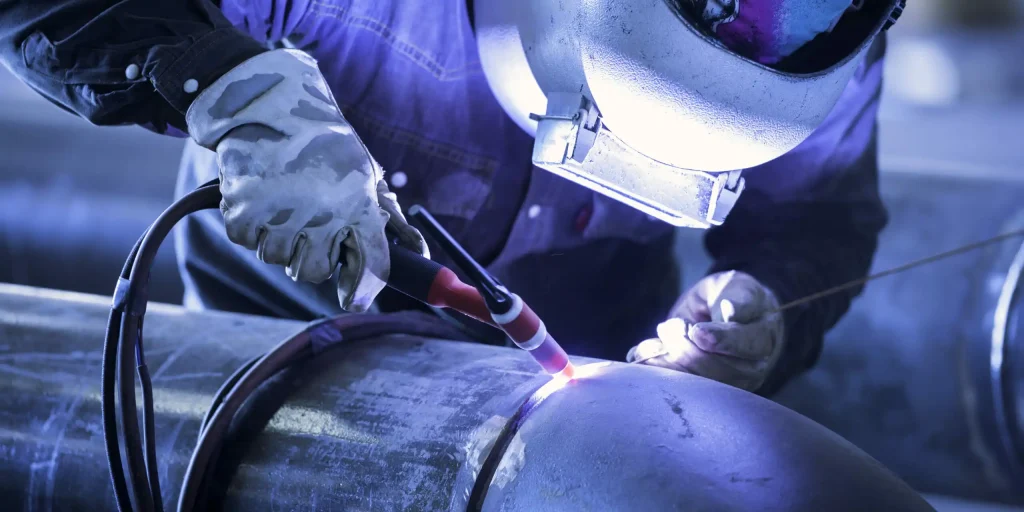
کیفیت جوشکاری بهطور مستقیم بر استحکام، دوام و ایمنی شیلنگها تأثیر میگذارد. برای مثال، در صورت استفاده از تکنیکهای غیرحرفهای یا عدم رعایت استانداردهای لازم، ممکن است اتصالات دچار ضعف شوند و در نتیجه فشار بالا یا ارتعاشات مداوم، به راحتی آسیب ببینند. این نقصها میتوانند به نشتی سیالات یا حتی جدا شدن کامل فلنجها منجر شوند که نه تنها هزینههای تعمیر و جایگزینی را افزایش میدهد، بلکه ممکن است باعث بروز حوادث جدی در محیط کاری شود.
یکی از مشکلات رایج در جوشکاری نامناسب، ایجاد ترکهای ریز در ناحیه جوش است که ممکن است در ابتدا قابل تشخیص نباشند اما با گذشت زمان و تحت تأثیر تنشهای مکانیکی یا حرارتی، گسترش پیدا کنند. این ترکها میتوانند منجر به نشتی تدریجی سیالات شوند که در صنایع حساس مانند نفت و گاز، خطرات ایمنی و زیستمحیطی جدی به همراه دارد.
برای پیشگیری از این مشکلات، تولیدکنندگان معتبر از تجهیزات پیشرفته و نیروهای متخصص برای انجام جوشکاری استفاده میکنند. علاوه بر این، فرآیندهای کنترل کیفیت دقیق شامل آزمونهای فشار، بررسی نشتی و تحلیل ساختاری جوشها، بهصورت استاندارد انجام میشود تا اطمینان حاصل شود که شیلنگها در شرایط کاری واقعی عملکرد بهینه خواهند داشت.
روشهای پیشگیری از نقص در جوشکاری
برای اطمینان از کیفیت بالای جوشکاری در شیلنگهای فلکسیبل فلنجدار، توجه به روشهای زیر ضروری است:

استفاده از تکنولوژیهای پیشرفته جوشکاری: تکنولوژیهای مدرن مانند جوشکاری آرگون و قوس الکتریکی با گاز محافظ (TIG) امکان ایجاد جوشهای مستحکم و یکنواخت را فراهم میکنند. این روشها با کاهش احتمال ترک یا نشتی، عملکرد بهینه شیلنگها را تضمین میکنند.
اهمیت نظارت دقیق و کنترل کیفیت در فرآیند تولید: تمامی مراحل جوشکاری باید تحت نظارت کارشناسان مجرب انجام شود تا هرگونه نقص احتمالی در مراحل اولیه شناسایی و اصلاح گردد. این امر نهتنها از بروز مشکلات آینده جلوگیری میکند، بلکه طول عمر شیلنگها را افزایش میدهد.
تستهای استاندارد برای بررسی نشتی و استحکام جوشها: انجام تستهای فشار و آزمایشهای ساختاری بر روی اتصالات جوش دادهشده برای اطمینان از مقاومت آنها در برابر فشار و تنشهای مختلف ضروری است. این تستها باید مطابق با استانداردهای بینالمللی انجام شوند.
چه اتفاقی میافتد وقتی جوشکاری استاندارد نیست؟
مشکل اصلی جوشکاری ضعیف این است که معمولاً بلافاصله خودش را نشان نمیدهد. ترکهای ریز در ناحیه جوش اغلب در بازرسی اولیه قابل تشخیص نیستند، اما زیر فشار مکانیکی یا نوسانات حرارتی مداوم، کمکم گسترش پیدا میکنند تا جایی که به نشتی سیال یا حتی جدا شدن کامل فلنج منجر شوند. در صنایع حساس مثل نفت و گاز، این یعنی نه فقط هزینه تعمیر، بلکه ریسک واقعی ایمنی و زیستمحیطی.
از نظر فنی، رایجترین عیوبی که در جوشهای بیکیفیت دیده میشود شامل تخلخل (porosity حبابهای گاز محبوسشده در جوش)، بریدگی کناره جوش (undercut) و ذوبنشدن کامل لبهها (lack of fusion) است. هر سه این عیوب نقاط ضعف مکانیکی ایجاد میکنند که تحت فشار زودتر از بقیه بدنه شیلنگ میشکنند. به همین دلیل، تولیدکنندگان معتبر معمولاً جوشهای حساس را با تستهای غیرمخرب مثل رادیوگرافی (X-ray) یا آزمون التراسونیک بررسی میکنند روشهایی که بدون آسیب به قطعه، عیوب داخلی جوش را که با چشم قابل دیدن نیستند نشان میدهند.
چطور از این مشکلات جلوگیری میشود
سه چیز معمولاً فرق بین یک شیلنگ فلنجدار بادوام و یک شیلنگ مستعد نشتی را رقم میزند:
فناوری جوشکاری مناسب. روشهای TIG و آرگون با ایجاد جوش یکنواخت، احتمال ترک یا نشتی را بهطور محسوسی کاهش میدهند.
نظارت در حین تولید، نه فقط بعد از آن. وقتی کارشناس مجرب مراحل جوشکاری را زیر نظر دارد، نقصها در همان مرحله اول شناسایی و اصلاح میشوند نه بعد از نصب در خط تولید مشتری.
تستهای استاندارد روی اتصالات. آزمون فشار و بررسی ساختاری جوش، طبق استانداردهایی مثل ISO 10380 و ASME B31.3، تضمین میکند شیلنگ در فشار و دمای واقعی کار هم پایدار بماند، نه فقط در شرایط آزمایشگاهی ایدهآل.
حاصل این سهگانه، شیلنگی است که هم طول عمر بیشتری دارد، هم هزینه تعمیر و توقف خط تولید را پایین نگه میدارد، و هم در محیطهای صنعتی حساس ریسک نشت یا حادثه را به حداقل میرساند.
مزایای شیلنگهای فلکسیبل فلنجدار با جوشکاری باکیفیت
استفاده از شیلنگهایی که با تکنیکهای جوشکاری باکیفیت تولید شدهاند، مزایای بسیاری دارد، از جمله:
افزایش طول عمر: جوشهای مستحکم و بدون نقص باعث افزایش ماندگاری شیلنگها در شرایط سخت میشود.
کاهش هزینههای تعمیر و نگهداری: با کاهش احتمال خرابی و نشتی، هزینههای عملیاتی کاهش مییابد.
ایمنی بالاتر: جلوگیری از نشت سیالات خطرناک یا انفجار در محیطهای صنعتی حساس.
کارایی بیشتر: عملکرد بهینه در انتقال سیالات با فشار و دماهای بالا.
استانداردهای بینالمللی مرتبط با جوشکاری شیلنگها
رعایت استانداردهای بینالمللی مانند ISO 10380 و ASME B31.3 برای تولید شیلنگهای فلکسیبل فلنجدار از اهمیت بالایی برخوردار است. این استانداردها بهطور دقیق مشخصات مربوط به مواد، فرآیندهای جوشکاری، و تستهای کیفی را تعیین میکنند تا ایمنی و کارایی تجهیزات تضمین شود.
نگهداری و بازرسی دورهای بعد از نصب
کیفیت جوش تنها نیمی از داستان است؛ نیمه دیگر به نگهداری بعد از نصب برمیگردد. بازرسی بصری منظم برای شناسایی ترک، خوردگی یا نشتی در ناحیه جوش، تست فشار دورهای برای اطمینان از تحمل شیلنگ در برابر فشار کاری واقعی، و دوری از محیطهای شیمیایی خورنده یا دماهای شدید، سه کار سادهای هستند که عمر مفید این شیلنگها را چند برابر میکنند. برای دیدن یک چکلیست کاملتر درباره عوامل مؤثر بر دوام شیلنگ فلکسیبل در شرایط مختلف کاری و همچنین نکات نگهداری صحیح شیلنگ در انبار میتوانید مراجعه کنید.
اپراتور، همانقدر مهم که تکنولوژی
نکتهای که معمولاً در بحثهای فنی گم میشود این است که بهترین تکنولوژی جوشکاری هم بدون جوشکار ماهر بیفایده است. مهارت و دانش کسی که پشت دستگاه TIG مینشیند، تأثیر مستقیمی روی کیفیت نهایی جوش دارد همانقدر که خود جنس فلز یا نوع گاز محافظ اهمیت دارد. دورههای آموزشی منظم، آشنایی با تکنولوژیهای بهروزتر جوشکاری و رعایت دقیق پروتکلهای کاری، در عمل همان تفاوتی است که بین یک کارگاه معمولی و یک تولیدکننده معتبر شیلنگهای فلکسیبل استیل فلنجدار وجود دارد.

چگونه هنگام تحویل، کیفیت جوشکاری شیلنگ فلکسیبل فلنجدار را بررسی کنیم؟
شما بهعنوان خریدار، لازم نیست تکنسین جوشکاری باشید تا بتوانید کیفیت اولیهی محصول را ارزیابی کنید. با نگاهی دقیق به نواحی جوشخورده، میتوانید بسیاری از نشانههای کیفیت پایین را پیش از نصب شناسایی کنید.
۱. یکنواختی و پیوستگی خط جوش
✅ یک جوش باکیفیت باید عرض و ارتفاع یکنواخت داشته باشد و در طول مسیر اتصال، بدون شکستگی یا فاصلهی ناگهانی ادامه پیدا کند. وجود بخشهایی که جوش نازکتر یا ضعیفتر از بقیه به نظر میرسد، میتواند نشانهی عدم کنترل دقیق حرارت در حین جوشکاری باشد.
۲. نبود ترک، حفره یا سوراخ ریز (Porosity)
✅ سطح جوش را از نظر وجود سوراخهای بسیار ریز یا ترکهای مویی بررسی کنید؛ این نقصها معمولاً با چشم غیرمسلح هم قابل تشخیص هستند و نشانهی ورود ناخالصی یا اکسیژن به حوضچهی جوش در حین کار است که میتواند در آینده منجر به نشتی شود.
۳. رنگ سطح جوش
✅ در جوشکاری آرگون روی استنلس استیل، رنگ ناحیهی جوش میتواند اطلاعات مفیدی بدهد؛ رنگهای طلایی تا آبی روشن معمولاً نشانهی جوشکاری کنترلشده هستند، در حالیکه تغییر رنگ شدید به سمت سیاه یا خاکستری تیره میتواند نشانهی گرمای بیشازحد یا محافظت ناکافی گاز آرگون در حین جوشکاری باشد.
۴. همراستایی فلنج با بدنهی شیلنگ
✅ فلنج باید کاملاً عمود و هممرکز با بدنهی شیلنگ نصب شده باشد. کجبودن جزئی فلنج میتواند در آینده باعث توزیع نامتقارن فشار روی جوش و کاهش عمر مفید اتصال شود.
۵. درخواست مستندات کنترل کیفیت
✅ از تأمینکننده بخواهید در صورت وجود، گزارش تست فشار یا بازرسی جوش (مانند تست نشتی یا بازرسی مایعات نافذ) را برای محمولهی خریداریشده ارائه دهد؛ این مدارک برای خریدهای صنعتی حجیم اهمیت بیشتری دارند.
💡 نکته: اگر هنگام بازرسی اولیه به هرکدام از موارد فوق شک کردید، پیش از نصب نهایی در خط تولید، حتماً موضوع را با تأمینکننده مطرح و از سلامت محصول اطمینان حاصل کنید.
نتیجهگیری و پیشنهاد
تأکید بر اهمیت جوشکاری باکیفیت در تضمین عملکرد بهینه شیلنگهای فلکسیبل فلنجدار امری ضروری است. تولیدکنندگان باید از روشهای پیشرفته و استانداردهای بینالمللی برای بهبود فرآیندهای جوشکاری استفاده کنند. خریداران نیز باید محصولات خود را از تأمینکنندگان معتبری مانند هیدروکالا تهیه کنند تا از کیفیت و ایمنی تجهیزات خود اطمینان حاصل کنند. شیلنگهای ارائهشده در هیدروکالا با رعایت دقیق این استانداردها، انتخابی مطمئن برای صنایع مختلف محسوب میشوند.
منابع
Tungsten Inert Gas (TIG) welding, also known as Gas Tungsten Arc Welding (GTAW) is an arc welding process that produces the weld with a non-consumable tungsten electrode.
Tungsten inert gas (TIG) welding became an overnight success in the 1940s for joining magnesium and aluminium. Using an inert gas shield instead of a slag to protect the weldpool, the process was a highly attractive replacement for gas and manual metal arc welding. TIG has played a major role in the acceptance of aluminium for high quality welding and structural applications.
Process characteristics
In the TIG welding process the arc is formed between a pointed tungsten electrode and the workpiece in an inert atmosphere of argon or helium. The small intense arc provided by the pointed electrode is ideal for high quality and precision welding. Because the electrode is not consumed during welding, the TIG welder does not have to balance the heat input from the arc as the metal is deposited from the melting electrode. When filler metal is required, it must be added separately to the weldpool.
Arc starting
The welding arc can be started by scratching the surface, forming a short-circuit. It is only when the short-circuit is broken that the main welding current will flow. However, there is a risk that the electrode may stick to the surface and cause a tungsten inclusion in the weld. This risk can be minimised using the ‘lift arc’ technique where the short-circuit is formed at a very low current level.
The most common way of starting the TIG arc is to use HF (High Frequency). HF consists of high voltage sparks of several thousand volts which last for a few microseconds. The HF sparks will cause the electrode – workpiece gap to break down or ionise. Once an electron/ion cloud is formed, current can flow from the power source.


مقالهی بسیار مفیدی بود. تأکید بر اهمیت کیفیت جوشکاری در شیلنگهای فلکسیبل استیل نشان میدهد که چگونه نقص در این فرآیند میتواند به مشکلات جدی مانند نشتی و خرابی زودهنگام منجر شود. این نکات برای افرادی که در صنایع مرتبط فعالیت میکنند، بسیار حائز اهمیت است. ممنون از اطلاعات کاربردیتان.